MEASUREMENT WITH CONTEXT
按项目要求建立检测方案
同一个尺寸使用卡尺、影像测量或三坐标,结果与不确定度并不相同。项目评审时确认关键特性、基准、抽样频次、量具和报告形式,首件通过后再进入批量。
对于材料、RoHS/REACH、COA、PPAP、FMEA、SPC或CPK等资料要求,需要在报价前说明适用标准、提交等级和责任边界,以便同步准备。
- 支持IQC、FAI、IPQC、巡检、OQC与全尺寸检测
- 支持三坐标、影像、显微、粗糙度、硬度等测量
- 不合格品隔离、原因分析、措施与复验形成闭环
QUALITY GATES
四个核心质量节点
质量节点根据产品风险、生产批量与客户要求设置。
来料检验
核对材料牌号、规格、数量、外观与项目要求的证明资料。
首件确认
按图纸和确认基准完成关键尺寸或全尺寸验证,异常先修正。
过程控制
按工序与风险安排巡检、抽检和参数检查,识别趋势变化。
出货检验
核对尺寸、外观、数量、标识、包装及约定的交付资料。
INSPECTION EQUIPMENT
检测设备与适用场景
检测设备与测量方法根据零件特征、图纸公差和测量基准选择。
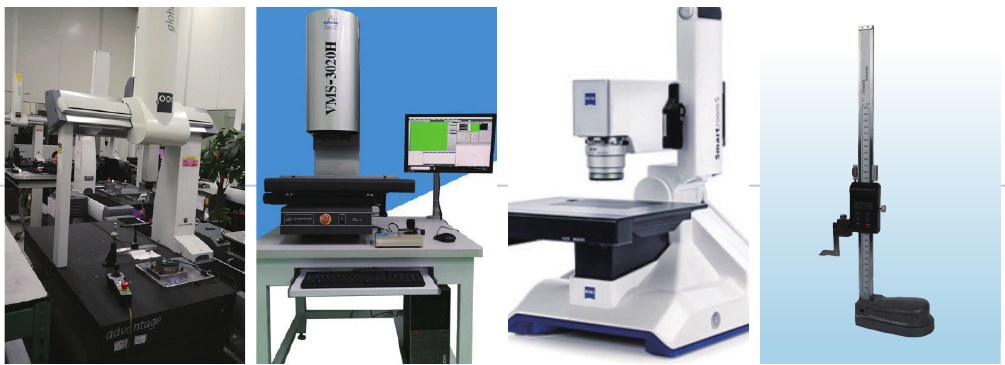
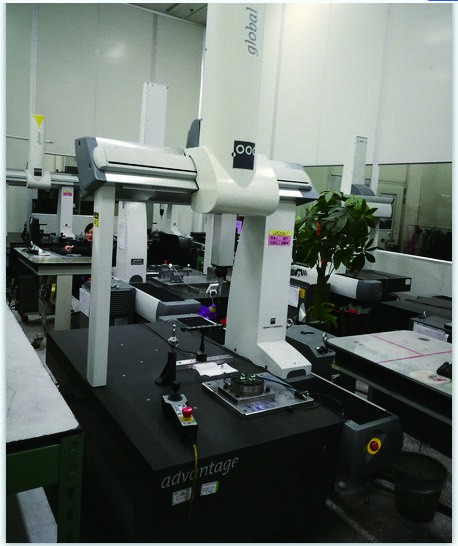
海克斯康三坐标
测量范围600×800×600mm,用于复杂几何、位置度、轮廓和多基准尺寸。
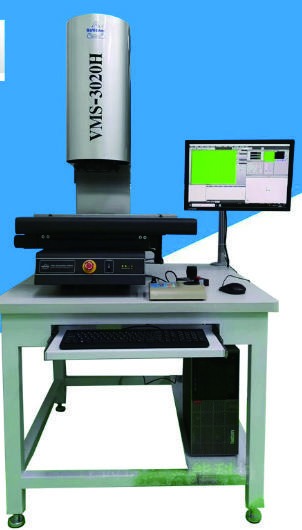
OPTIV影像测量
海克斯康OPTIV CLASSIC 4.3.2,范围400×300×200mm,用于轮廓、孔位和小型零件。
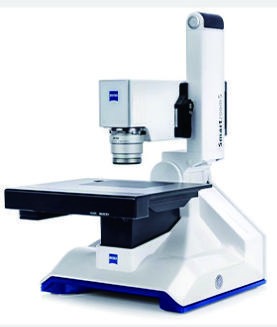
工业显微镜
2台显微镜用于微小特征、表面、毛刺和部分透明或精细结构观察。
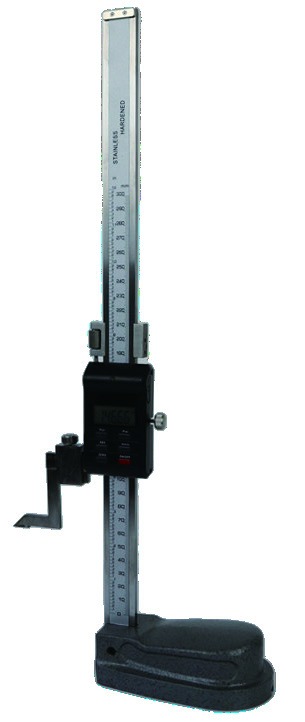
三丰高度规
4台高度规用于高度、台阶、平面和基准相关尺寸的现场检测。
表面与材料检测
可配套粗糙度、硬度、圆度、轮廓、色差、拉力与盐雾等项目。
质量资料
按项目提供首件、全尺寸、材料、COA及约定的PPAP/FMEA/SPC/CPK资料。
CONTROL WORKFLOW
异常处理保持可追溯
问题处理以测量数据和复验结果为依据,并保留完整记录。
识别异常
记录批次、工序、设备、数量和问题现象。
隔离产品
暂停流转并区分合格、待判与不合格品。
确认测量
复核基准、量具、方法和环境条件。
原因分析
从材料、设备、模具、工艺和操作查因。
纠正措施
调整工艺或设备,必要时修模、返工或重制。
复验关闭
验证措施有效并更新相关项目记录。
REAL INSPECTION PHOTOS
质量中心设备实拍
三坐标、影像测量、显微观察与高度检测设备现场。
PROJECT QUESTIONS
项目常见问题
常见技术问题与现有制造条件。提供图纸、材料、数量和验收要求,可获得更准确的工程评审。
质量控制覆盖哪些环节?展开回答
覆盖来料检验IQC、首件检验FAI、制程检验IPQC、巡检和出货检验OQC。
三坐标的配置和测量范围是什么?展开回答
现有海克斯康 Inspector 6.8.6三坐标1台,测量范围X600×Y800×Z600mm,测量精度MPEE=2.8+4L/100μm。
影像测量设备如何配置?展开回答
现有海克斯康 OPTIV CLASSIC 4.3.2二次元1台,测量范围X400×Y300×Z200mm,精度MPE XY=(1.8+2.8L/1000)μm。
还配有哪些检测设备?展开回答
配有工业显微镜、高度规、粗糙度仪、硬度计、圆度仪、轮廓仪、影像测量仪、拉力测试、色差仪和盐雾试验设备。
可以提供哪些质量资料?展开回答
可按项目要求提供全尺寸报告、CMM报告、材质报告、RoHS/REACH报告、COA,以及约定的PPAP、FMEA、SPC和CPK资料。
RELATED PAGES
质量控制对应每一种制造能力
可继续查看实际加工范围与产品实拍。