
DRAWING-BASED PRODUCTION
公差、基准和检测方法先对齐
来图加工首先确认关键尺寸、基准体系、材料状态、热处理、表面处理和检测方法。对于有配合、同轴、垂直或平面要求的零件,报价前明确测量方式,避免只写一个总公差。
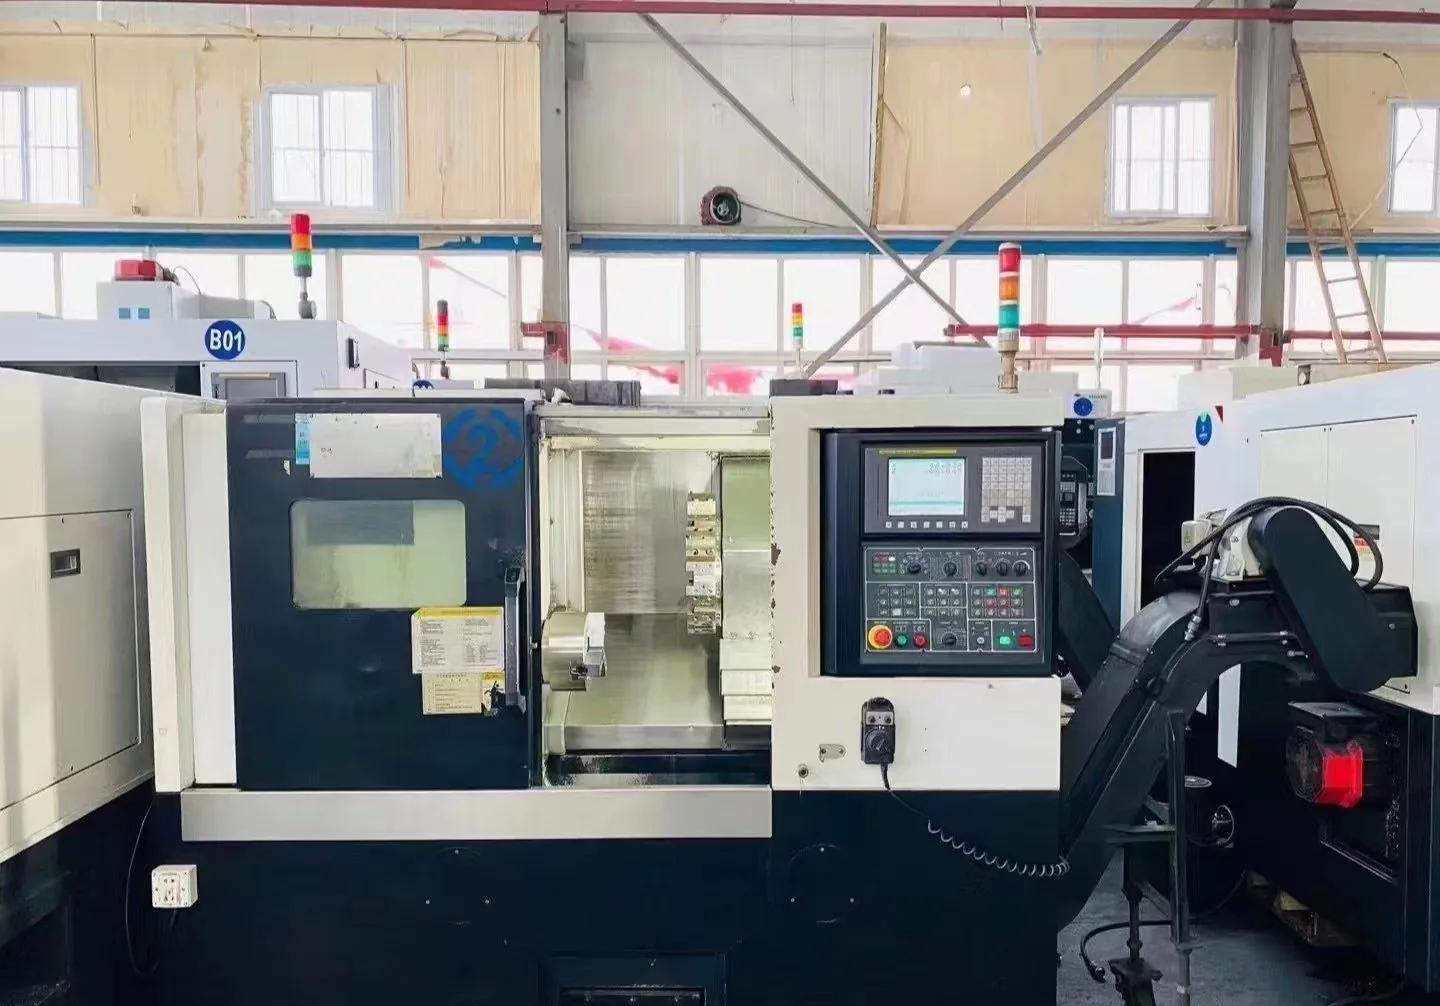
团队包含3名编程人员、10名操作人员和2名质量人员。现有4台精雕设备、6台CNC、3台车床和2台磨床,可承接首件、小批量与稳定批量。
- 支持模具零件、医疗零件、自动化零件和工装治具
- 支持铝、不锈钢、碳钢、铜、模具钢与工程塑料
- 支持首件报告、全尺寸检测与批次检验
MACHINING CAPABILITIES
从轮廓加工到精密配合面
根据零件几何形状、材料、精度与批量要求选择适用工艺。
CNC铣削
加工平面、型腔、轮廓、孔系与复杂结构,典型精度±0.02mm。
数控车削
用于轴、套、盘和回转体零件,典型精度±0.015mm。
精雕加工
适合小型精密轮廓、治具、模具零件和部分非标零件。
精密磨削
平面与外圆磨削用于基准面和配合面,典型精度±0.005mm。
电火花与线切割
用于窄槽、深腔、尖角和精密轮廓,与CNC工序衔接。
孔加工
钻、攻、铰、镗等工艺,H7孔可按尺寸、深径比和材料评审。
PROJECT WORKFLOW
零件加工的六个节点
重点控制版本、基准、首件和最终检测,避免批量后才发现偏差。
图纸评审
版本、材料、数量、公差、表面和检验。
工艺编排
装夹、刀路、基准转换和工序顺序。
材料准备
牌号、规格、状态和必要证明。
首件加工
先完成首件并确认关键尺寸。
批量生产
按确认程序加工并进行过程巡检。
终检交付
OQC、报告、表面保护和包装。
VERIFIED SPECIFICATIONS
关键加工参数
加工精度需结合零件尺寸、结构、装夹方式和测量基准综合评审。
| 主要工艺 | CNC铣削、车削、精雕、平面磨、外圆磨、线切割、电火花、钻孔、攻牙、铰孔与镗孔 |
|---|---|
| 设备与人员 | 精雕4台、CNC 6台、车床3台、磨床2台;编程3人、操作10人、质量2人 |
| 典型精度 | CNC ±0.02mm;车削 ±0.015mm;磨削 ±0.005mm |
| 几何与表面 | H7孔、平面度0.02/100、同轴度0.01、垂直度0.02/100、粗糙度Ra0.4可按项目评审 |
| 加工范围 | CNC最大约800×500×400mm;车削最大直径约320mm、长度约500mm |
| 常用材料 | 6061、5052、7075铝;304、316L不锈钢;45钢、Q235;T2铜、H62黄铜;模具钢与工程塑料 |
| 产能 | 机械零件月产约15,000件以上,实际产出受尺寸、工时和检验要求影响 |
若图纸同时包含极小公差、薄壁、深腔、长悬伸、热处理或特殊表面要求,需要单独做工艺评审。
WORKSHOP & PARTS
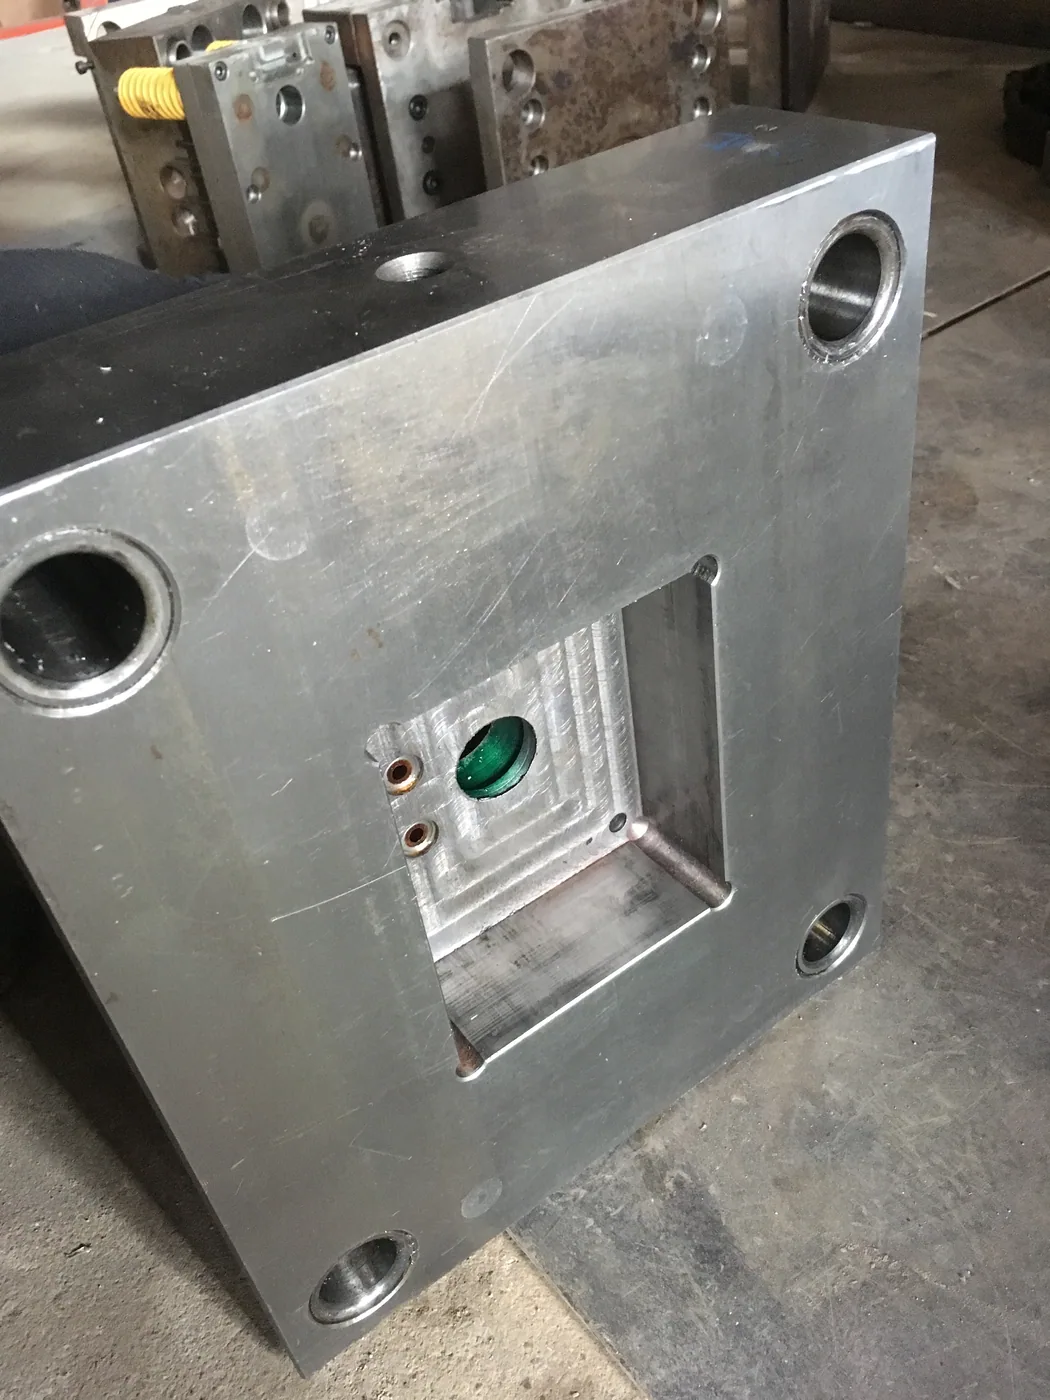
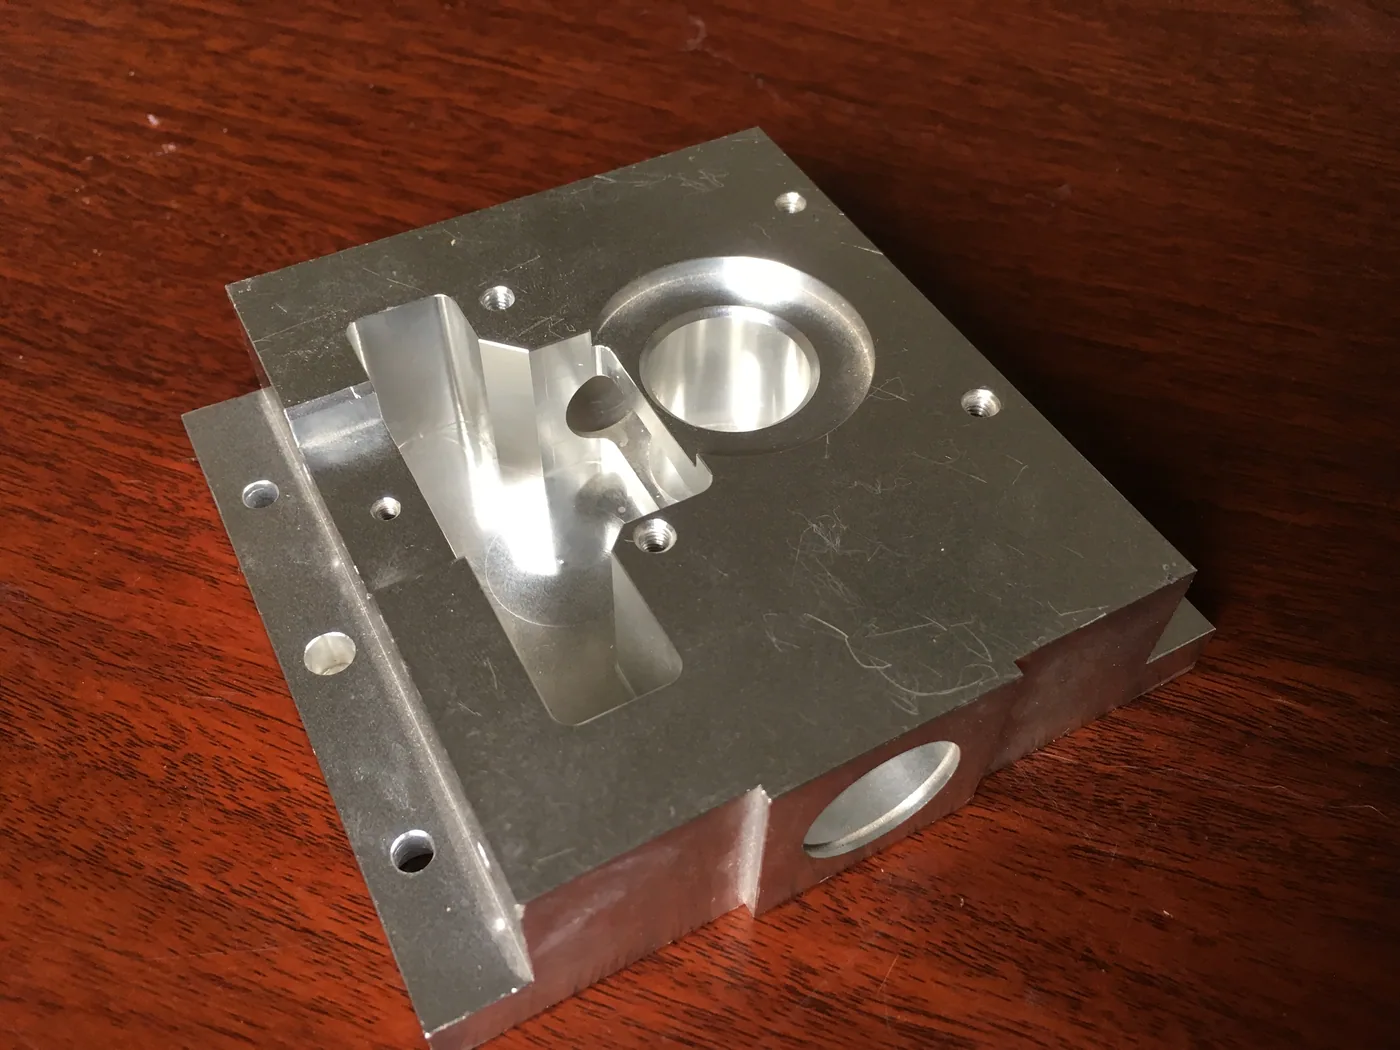
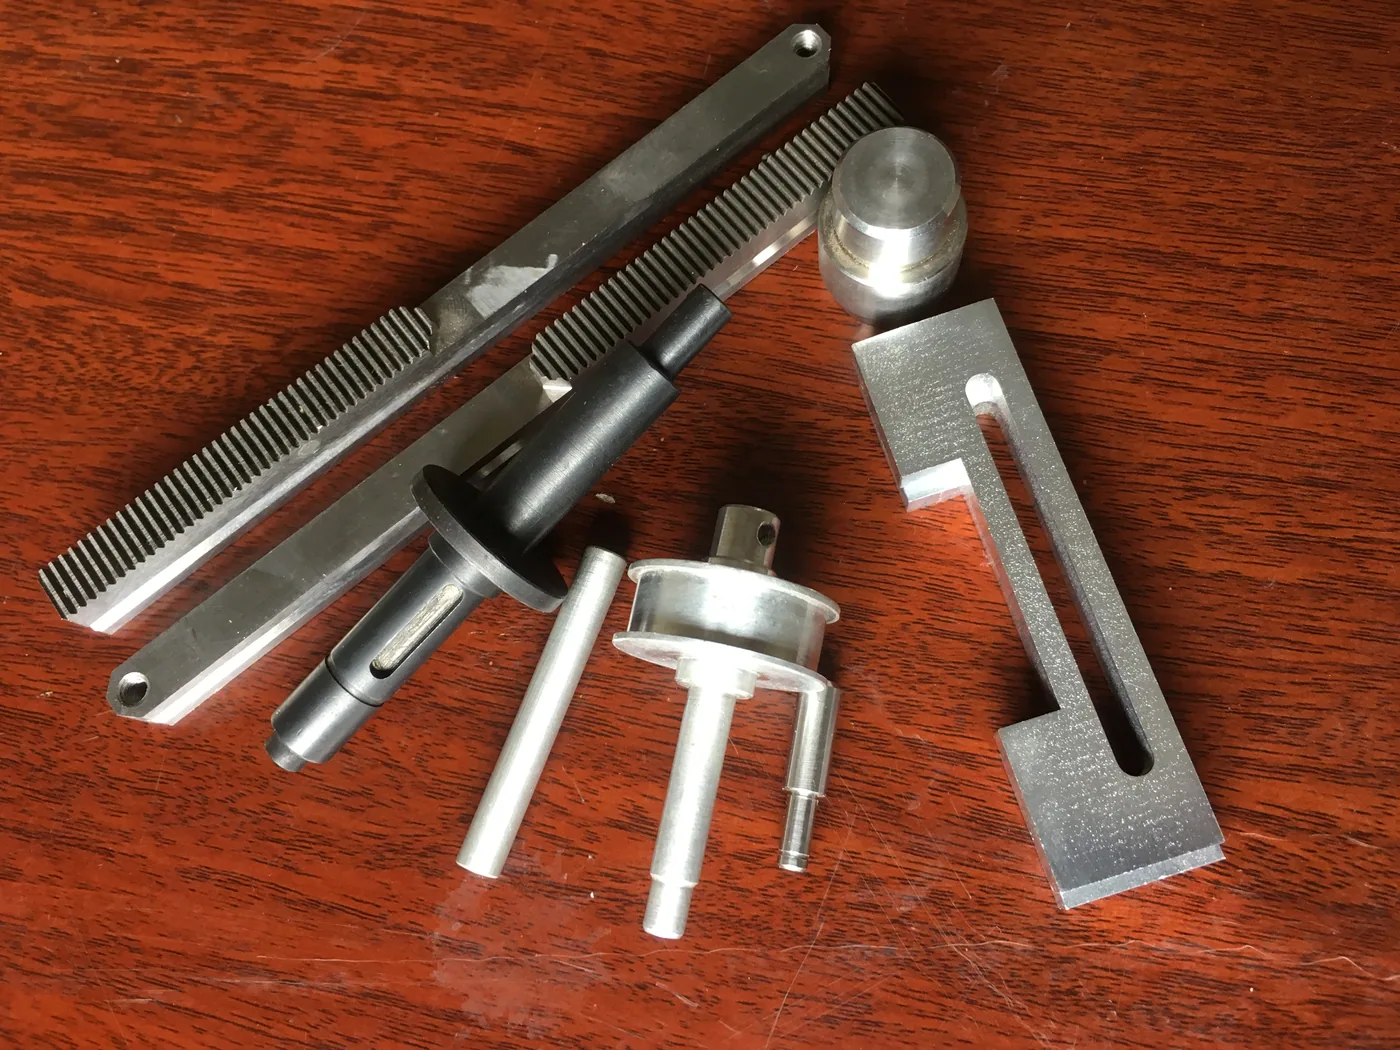
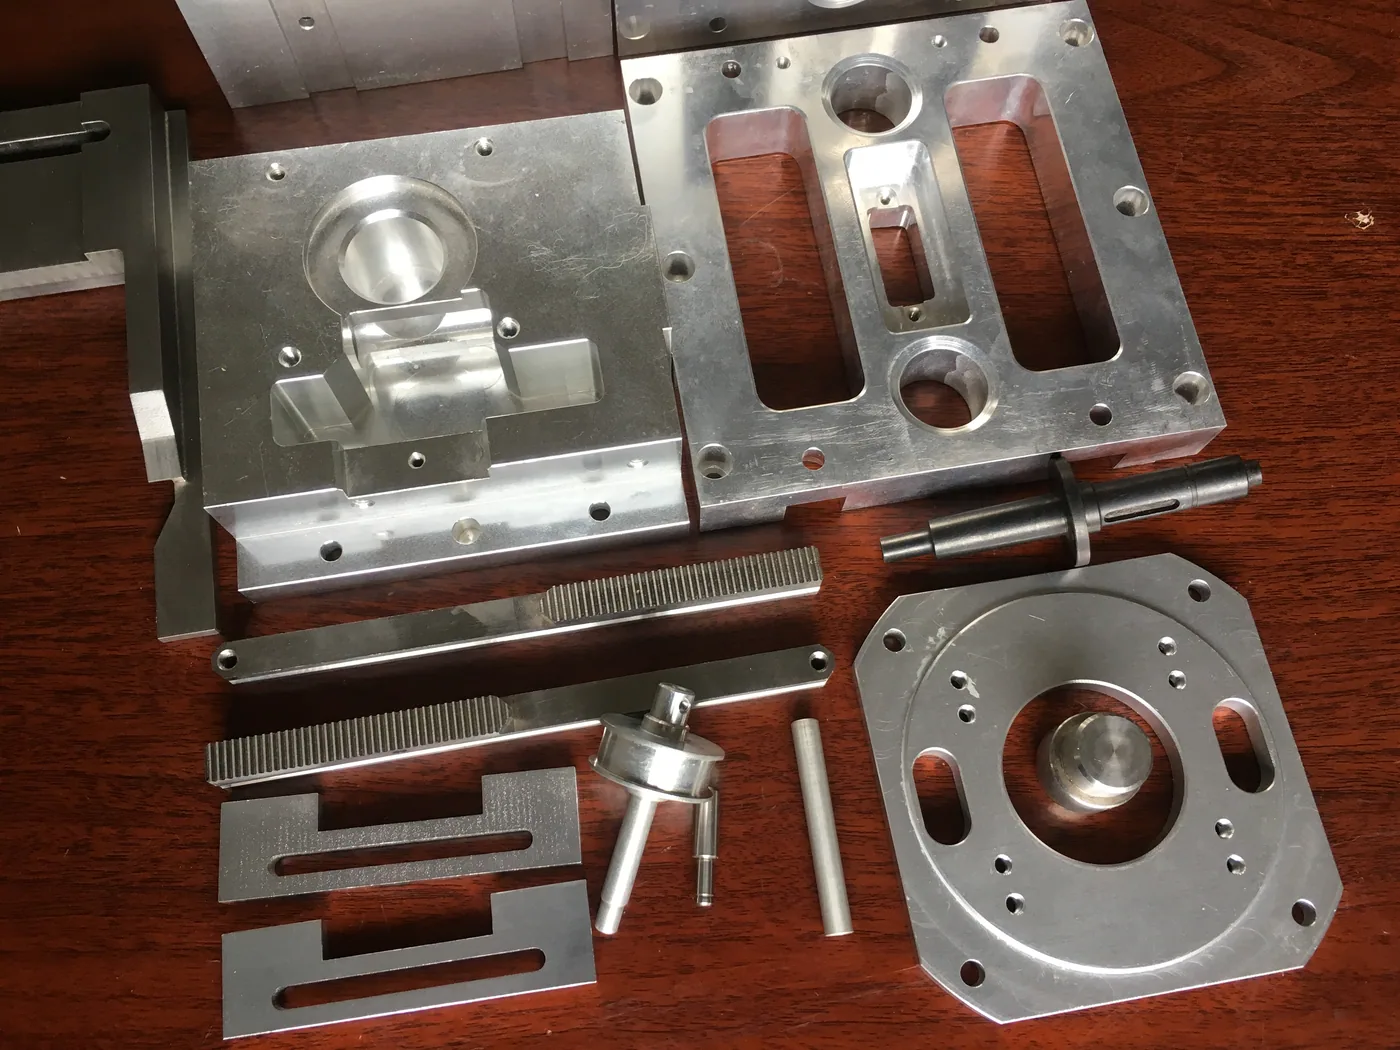
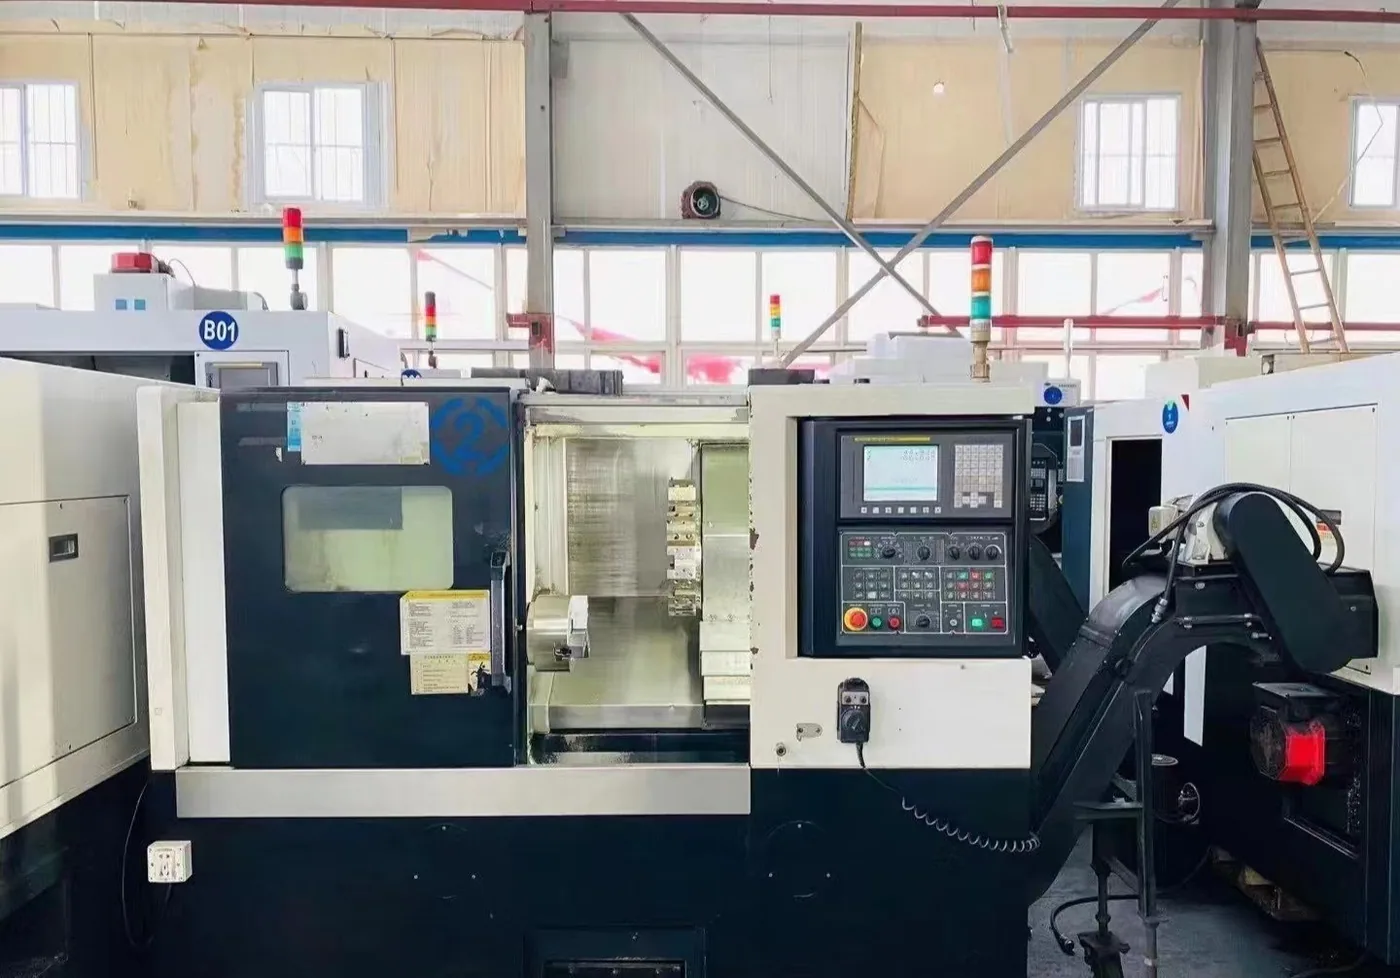
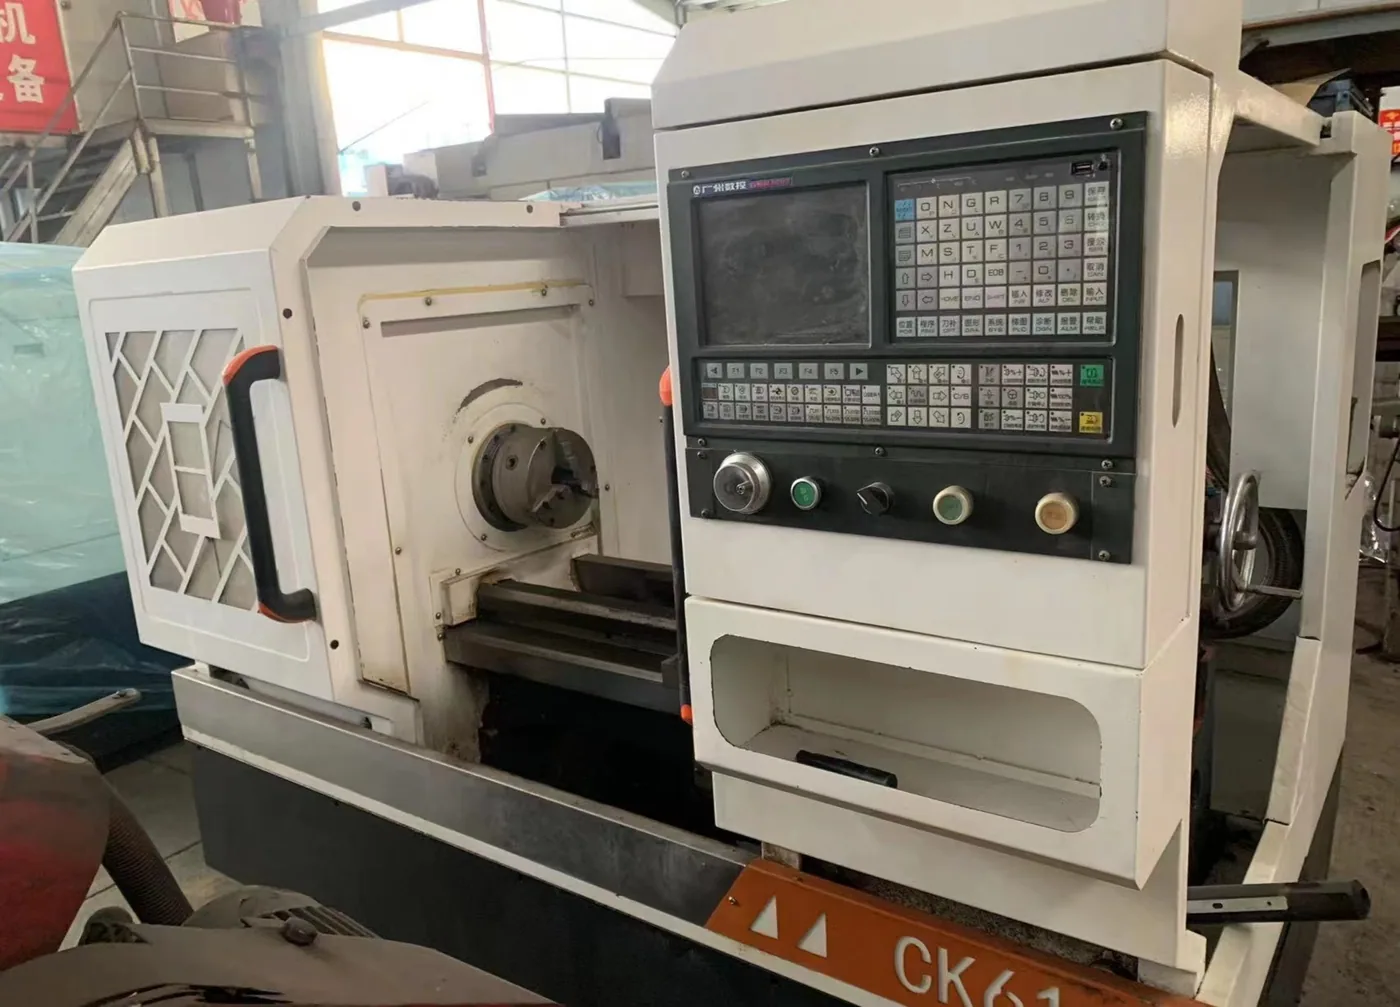
设备与零件实拍
展示CNC加工、车削、磨削设备以及精密零件和工装样件。


PART DETAILS模具构件与精密零件补充实拍3张产品照片收起内容
MORE EQUIPMENT加工设备与组合件补充实拍3张现场照片展开查看
PROJECT QUESTIONS
项目常见问题
常见技术问题与现有制造条件。提供图纸、材料、数量和验收要求,可获得更准确的工程评审。
可以提供哪些机加工工艺?展开回答
可提供CNC铣削、CNC车削、精雕、平面磨削、外圆磨、内圆磨、线切割、电火花、钻孔、攻牙、铰孔和镗孔。
主要加工哪些零件?展开回答
主要包括模具零件、医疗设备零件、自动化设备零件、非标零件,以及板类、轴类、套类、腔体类和精密结构件。
常加工哪些金属和工程塑料?展开回答
金属包括6061/5052/7075铝合金、304/316L不锈钢、45#钢、Q235、T2紫铜、H62黄铜及常用模具钢;工程塑料包括POM、PEEK、PTFE、PA、PC和ABS。
稳定加工精度如何?展开回答
现有加工精度为CNC最高±0.02mm、车削最高±0.015mm、磨削最高±0.005mm;孔径公差最低H7,具体精度按零件结构和测量基准评审。
最大加工尺寸是多少?展开回答
现有最大CNC加工尺寸约800×500×400mm,最大车削直径约Φ320mm,最大车削长度约500mm。
是否支持单件和小批量?展开回答
支持单件打样、小批量和稳定批量生产,当前机械零部件月产能力约1.5万件。
RELATED PAGES
继续查看相关能力
模具、注塑与质量控制可按同一项目协同衔接。